The pharmaceutical industry is highly competitive, requiring companies to maintain high-quality standards while managing costs and ensuring timely product availability. For many pharmaceutical companies, startups, PCD pharma franchise businesses, healthcare brands, and exporters, establishing an in-house manufacturing facility is a significant investment that demands substantial capital, skilled manpower, advanced equipment, regulatory compliance, and continuous operational management.
Third-party pharmaceutical manufacturing, also known as contract manufacturing, offers a practical and cost-effective solution. By partnering with an experienced pharmaceutical manufacturer, companies can outsource the production of their products while focusing on branding, marketing, distribution, and business growth.
This business model enables organizations to reduce operational expenses, improve manufacturing efficiency, access advanced production facilities, and bring quality products to market faster. Whether launching a new product or expanding an existing portfolio, third-party manufacturing helps businesses scale efficiently without the burden of owning manufacturing infrastructure.
How Third-Party Pharmaceutical Manufacturing Reduces Costs ?
One of the primary reasons companies choose third-party manufacturing is its ability to significantly reduce overall business costs.
1. Eliminates Heavy Capital Investment
Setting up a pharmaceutical manufacturing unit requires significant investment in:
- Manufacturing plant
- Production machinery
- Laboratory equipment
- HVAC systems
- Water purification systems
- Warehouse facilities
- Quality control laboratories
Apart from these investments, companies must also maintain and periodically upgrade their facilities.
With third-party manufacturing, these infrastructure costs are avoided, allowing businesses to allocate resources toward product development, branding, and market expansion.
2. Lower Equipment and Maintenance Costs
Pharmaceutical manufacturing equipment requires:
- Regular servicing
- Preventive maintenance
- Validation
- Calibration
- Repairs
- Periodic replacement
Third-party manufacturers already maintain these facilities, eliminating the need for additional investment by the marketing company.
3. Bulk Procurement Benefits
Established manufacturers purchase raw materials and packaging components in large quantities, allowing them to negotiate better prices with suppliers.
These economies of scale help reduce overall production costs while maintaining consistent quality.
4. Reduced Regulatory Compliance Costs
Pharmaceutical manufacturing requires compliance with applicable regulatory requirements and quality management systems. Maintaining these systems involves:
- Documentation
- Process validation
- Equipment qualification
- Quality assurance
- Regular inspections
- Employee training
Experienced manufacturers have established quality systems, reducing the compliance burden for marketing companies.
5. Lower Inventory Management Costs
Experienced manufacturers often have efficient inventory management systems that optimize raw material procurement and production planning.
This minimizes unnecessary inventory holding costs and helps maintain an uninterrupted supply of products.
How Third-Party Pharmaceutical Manufacturing Improves Efficiency ?
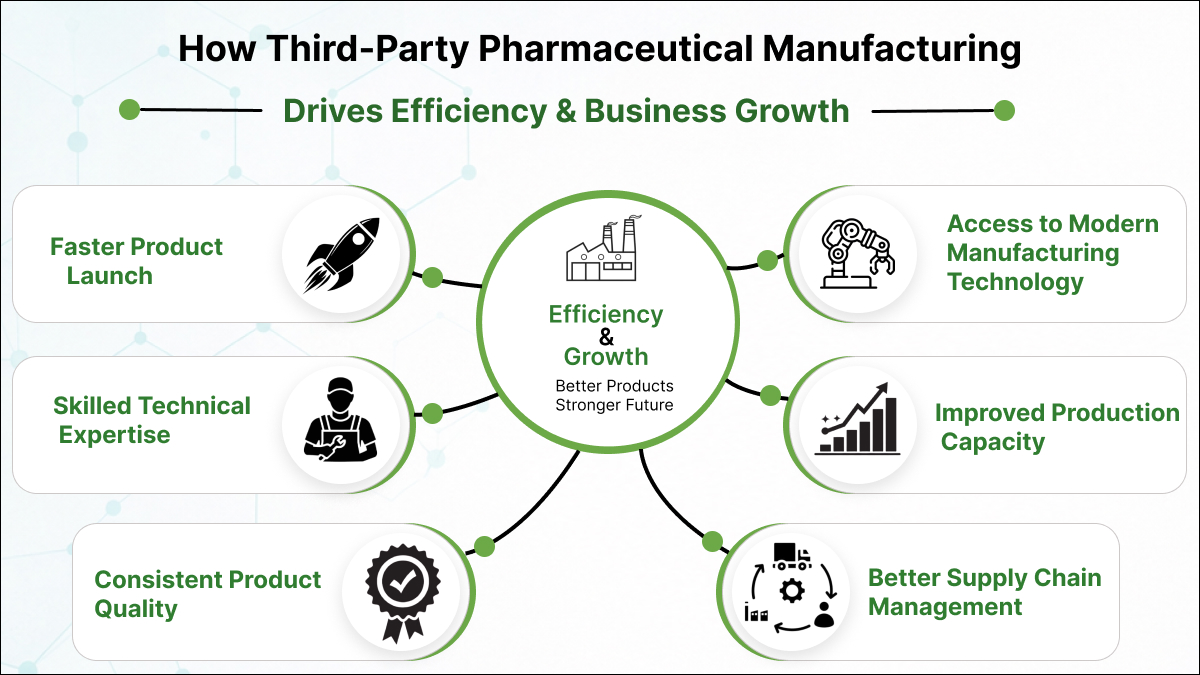
1. Faster Product Launch
Developing a pharmaceutical product from scratch can take considerable time when building internal manufacturing capabilities.
Third-party manufacturers already have:
- Production lines
- Qualified personnel
- Standard operating procedures
- Quality systems
This enables faster production and quicker product launches.
2. Access to Modern Manufacturing Technology
Reputed manufacturers invest in advanced production technologies to improve efficiency, accuracy, and consistency.
These technologies may include:
- Automated manufacturing systems
- Precision filling equipment
- High-speed packaging lines
- Advanced quality control instruments
- Modern laboratory facilities
Businesses benefit from these technologies without direct investment.
3. Skilled Technical Expertise
Manufacturing pharmaceutical products requires professionals with expertise in:
- Production
- Formulation
- Microbiology
- Analytical testing
- Quality assurance
- Regulatory documentation
Third-party manufacturers employ experienced professionals, reducing the need for companies to build large technical teams.
4. Improved Production Capacity
As demand increases, manufacturing partners can often scale production more efficiently than companies operating smaller in-house facilities.
This flexibility supports business growth while maintaining product availability.
5. Consistent Product Quality
Reliable manufacturers follow standardized manufacturing processes and quality control procedures to help ensure batch-to-batch consistency.
Quality checks are performed throughout the manufacturing process, helping maintain product quality and compliance.
6. Better Supply Chain Management
Experienced manufacturers have established procurement and logistics systems that help ensure timely availability of raw materials and finished products.
Efficient supply chain management reduces production delays and improves customer satisfaction.